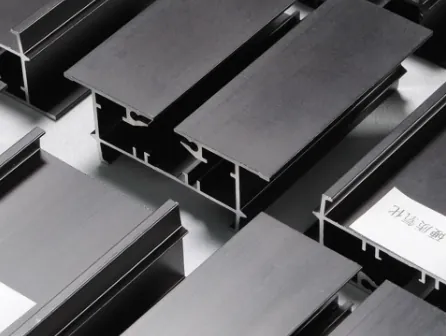
Як виготовити алюмінієвий профіль?
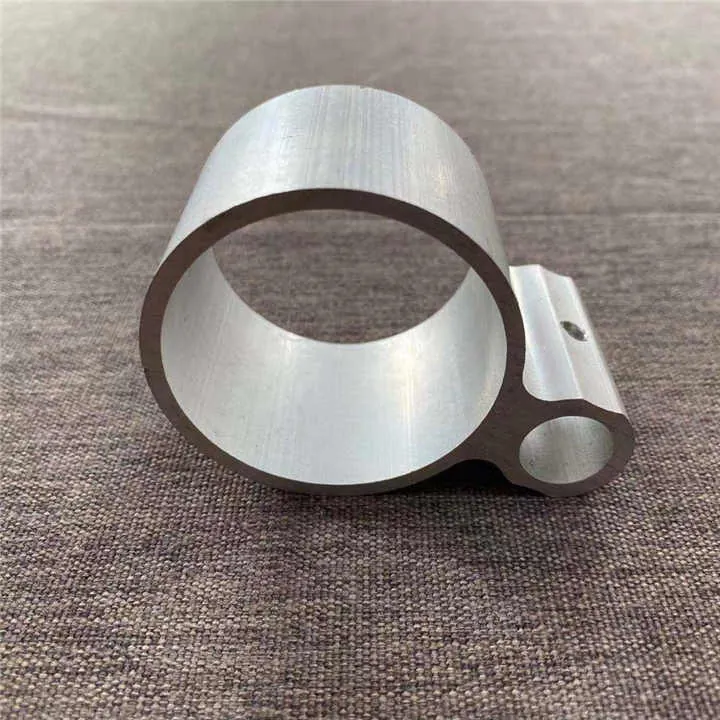
Уявіть, що у вас є твердий алюмінієвий брус, застряглий у холодній кімнаті, і вам потрібна довга, складна форма — напруга швидко наростає, поки ви не знайдете рішення: екструзія.
Алюмінієвий профіль виготовляють шляхом нагрівання заготовки, пресування її через формувальну матрицю, а потім охолодження, розтягування та різання — таким чином сирий метал перетворюється на готовий профіль.
Тепер, коли ви знаєте загальну відповідь, давайте детальніше розглянемо кожне важливе питання, щоб ви зрозуміли весь процес від початку до кінця.
Які етапи необхідні для створення алюмінієвих профілів?
Якщо пропустити якийсь крок, екструзія може деформуватися або тріснути — тому давайте пройдемося по процесу крок за кроком, щоб уникнути несподіванок.
Основні етапи: підготовка штампа, попередній нагрів заготовки, завантаження і пресування через штамп, охолодження, розтягування і обробка (різання, термічна обробка).
Покроковий розбір
- Підготовка штампів – Інструмент, що формує профіль, виготовляється (зазвичай з інструментальної сталі) і попередньо нагрівається (часто до ~450-500 °C) для забезпечення рівномірного потоку металу та продовження терміну експлуатації штампа.
- Попередній нагрів заготовок – Циліндричний блок з алюмінієвого сплаву (заготовка) нагрівають (зазвичай до ~400–500 °C), щоб зробити його пластичним, не розплавляючи.
- Завантаження в прес – Заготовка переноситься в контейнер екструзійного преса, часто з мастилом або розділовим агентом для запобігання прилипанню.
- Екструзія (поршень проштовхує заготовку через матрицю) – Гідравлічний поршень створює величезний тиск (промислові преси можуть використовувати тисячі тонн), продавлюючи розм'якшений алюміній через формоване отвір у матриці.
- Охолодження/гартування – Після екструзії профіль виходить з матриці і швидко охолоджується (за допомогою вентиляторів або води) для стабілізації.
- Розтягування та випрямлення – Екструдовані відрізки можуть злегка скручуватися або вигинатися, тому механічний розтягувач витягує їх, щоб вирівняти та зняти внутрішні напруження.
- Обрізка по довжині та обробка – Нарешті профілі обрізають до довжини столу, охолоджують до температури навколишнього середовища, потім обрізають до остаточної довжини і, за необхідності, часто піддають термічній обробці.
Чому кожен крок має значення
- Якщо заготовка недостатньо нагріта, потрібно докласти додаткових зусиль, що збільшує ризик зносу матриці або розтріскування заготовки.
- Якщо матриця холодна або погано підібрана, метал може текти нерівномірно, що призведе до дефектів або неправильних розмірів.
- Швидке охолодження допомагає зафіксувати форму, уникнути викривлення та забезпечити механічні властивості.
- Вирівнювання запобігає скручуванню і гарантує відповідність профілю допусків на розміри.
Таблиця: Типові параметри процесу
| Крок | Типовий параметр | Мета |
|---|---|---|
| Попередній нагрів | ~450–500 °C | Рівномірний потік, довший термін експлуатації матриці |
| Температура заготовки | ~400–500 °C | Робить сплав пластичним |
| Тиск барана | Тисячі тонн | Протискання металу через матрицю |
| Охолодження/гасіння | Водяне або вентиляторне охолодження | Стабілізувати профіль |
| Вирівнювання | Механічне розтягування/розтягнення | Видалити скручування / випрямити |
Екструзія алюмінію вимагає лише просування холодної заготовки через матрицю.Неправда.
Заготовку необхідно нагріти, а штамп підготувати; процес є гарячим або теплим, а не просто холодним пресуванням.
Охолодження відразу після виходу з матриці є необхідним для забезпечення стабільності розмірів.Правда.
Швидке охолодження або контрольоване охолодження допомагає зафіксувати геометрію та властивості після екструзії.
Чому дизайн матриці визначає остаточний профіль?
Ви можете мати найкращий сплав і обладнання, але якщо матриця не формує потік належним чином, профіль буде неправильним — тому конструкція матриці має вирішальне значення.
Матриця визначає поперечний переріз профілю, точність розмірів, якість поверхні і навіть ефективність виробництва, тому неякісна конструкція матриці призводить до дефектів або перевитрат коштів.

Що робить дизайн штампа хорошим?
- Відповідність форми: Отвір у матриці повинен відповідати бажаному профілю поперечного перерізу. Складні форми значно ускладнюють конструкцію матриці.
- Збалансований потік: Метал повинен рівномірно протікати через матрицю. Якщо одна частина порожнистого профілю заповнюється повільніше, утворюються зварні шви або нерівномірні властивості.
- Термічні та зносостійкі характеристики: Матриця працює при високій температурі та тиску. Попередній нагрів та якість інструментальної сталі мають важливе значення.
- Довжина підшипника та геометрія вхідного отвору: Вони визначають падіння тиску, швидкість потоку та тертя — всі ці фактори впливають на якість.
- Ефект геометрії профілю: Асиметричні або тонкі секції важче видавлювати; конструкція матриці компенсує це за допомогою конструкції зони подачі або додавання фасок.
Чому це важливо для вашого бізнесу
- Недосконала конструкція матриці призводить до викривлення, дефектів поверхні, браку.
- Хороша конструкція штампа підвищує швидкість виробництва та повторюваність.
- Запитайте постачальників про налаштування інструментів, методи балансування потоку.
- Для великих/нестандартних профілів вартість штампа стає критичною — проектуйте заздалегідь і, якщо можливо, проведіть моделювання.
Таблиця: Фактори конструкції матриці проти впливу
| Фактор дизайну | Вплив на екструзію |
|---|---|
| Довжина підшипника/конструкція вхідного отвору | Впливає на швидкість наповнення, тиск і термін служби матриці |
| Баланс потоку (порожнини/порожнистість) | Визначає якість порожнини, рівномірність потоку |
| Матеріал інструменту та нагрівання | Зносостійкість, вартість експлуатації, точність розмірів |
| Складність геометрії | Витрати, ризик дефектів, уповільнення виробництва |
| Симетрія / товщина стінки | Простіше формування, кращі допуски |
Матриця впливає тільки на зовнішню форму екструзії, і ні на що інше.Неправда.
Матриця також впливає на плинність металу, тиск, якість поверхні, точність і знос інструменту.
Складна геометрія профілю (тонкі стінки, асиметрія) ускладнює процес проектування штампа та екструзії.Правда.
Складні форми підвищують напруження, порушують рівновагу потоку та збільшують складності в обробці та виробництві.
Як забезпечити рівномірний потік через матрицю?
Ви можете отримати один хороший виріб, але вам потрібні десятки або сотні однакових деталей — контроль потоку є ключем до стабільної якості.
Щоб забезпечити стабільний потік, необхідно контролювати попередній нагрів заготовки, температуру матриці, змащення, швидкість екструзії/тиск поршня, геометрію профілю та умови охолодження — всі ці фактори впливають на те, як метал заповнює матрицю і виходить з неї.

Ключові параметри для стабільного потоку
- Однорідність температури заготовки: Уникайте нерівномірного потоку та дефектів.
- Температура та змащення матриці: Запобігайте застряганню, зменшуйте необхідний тиск.
- Швидкість тарана / швидкість преса: Потрібно оптимізувати — занадто швидка робота призводить до дефектів поверхні.
- Геометрія профілю та конструкція матриці: Спрощуйте, де це можливо.
- Охолодження після виходу з матриці: Використовуйте контрольоване гартування для стабілізації форми.
- Системи моніторингу: Використовуйте датчики для відстеження температури, тиску, натягу тяги тощо.
Таблиця: Причини нестабільного потоку та заходи щодо їх усунення
| Причина нерівномірного потоку | Пом'якшення |
|---|---|
| Заготовка нагріта нерівномірно | Використовуйте відкалібровані печі, розміщуйте заготовки в шаховому порядку |
| Занадто холодний або зношений | Попередній нагрів матриці, регулярне технічне обслуговування |
| Швидкість оперативної пам'яті занадто висока / занадто низька | Оптимізуйте профіль преса, відрегулюйте швидкість |
| Геометрія профілю занадто складна | Спростіть дизайн, забезпечте симетрію |
| Нерівномірне охолодження після виходу з матриці | Використовуйте вентилятор або водяне гасіння, стабільний витягувач |
| Відсутність змащення / високе тертя | Нанесіть антиадгезивні засоби, перевірте точки контакту |
Збільшення швидкості оперативної пам'яті завжди покращує пропускну здатність без шкоди для якості.Неправда.
Вища швидкість може спричинити нерівномірний потік, дефекти поверхні або проблеми з охолодженням, тому продуктивність повинна бути збалансована з якістю.
Контроль температури заготовки та матриці є необхідним для підтримання стабільного потоку екструзії.Правда.
Температура впливає на пластичність, швидкість потоку та точність розмірів, тому моніторинг є ключовим фактором.
Чи можуть сучасні сплави поліпшити характеристики екструзії?
Окрім процесу та інструментів, вибір сплаву визначає, наскільки легко ви можете екструдувати, наскільки міцним буде кінцевий профіль і яке покриття ви можете нанести — тож так, сучасні сплави мають велике значення.
Вибір правильного сплаву (наприклад, із серії 6xxx або 7xxx) може покращити міцність, якість поверхні та екструзійність, але більша кількість легуючих елементів часто означає більшу складність екструзії та необхідність більш ретельного контролю процесу.
Фактори впливу сплаву
- Екструдованість: Легше з низьколегованими, важче з високоміцними металами.
- Механічні властивості: 6063 має гладку поверхню; 6061 має більшу міцність.
- Вартість і швидкість: М'якше = швидше видавлювання, менший знос інструменту.
- Обробка поверхні: Деякі сплави анодуються краще, ніж інші.
Таблиця: Поширені сплави та компроміси
| Серія сплавів | Легкість екструзії | Типове використання | Компроміс |
|---|---|---|---|
| 6xxx (наприклад, 6063) | Високий (легший) | Архітектурні профілі, вікна | Помірна міцність |
| 6xxx (наприклад, 6061) | Середньо-твердий | Конструктивні деталі, механічне використання | Вища вартість, складніше видавлювати |
| 2xxx / 7xxx | Низький (важчий) | Аерокосмічна галузь, висока продуктивність | Складно видавлювати, повільніша швидкість |
Використання сплаву з вищою міцністю завжди знижує витрати, оскільки дозволяє виготовляти профілі менших розмірів.Неправда.
Хоча ви можете зменшити розмір матеріалу, сплав з вищою міцністю часто коштує дорожче, важче піддається екструзії, може уповільнити виробництво та збільшити витрати на інструменти.
Вибір сплаву впливає як на легкість екструзії, так і на кінцеві характеристики профілю (міцність, обробка поверхні).Правда.
Сплав контролює екструзійність, механічні властивості та відповідність профілю вимогам застосування.
Висновок
У цій статті я розповів про те, як працює процес екструзії алюмінію, чому важливі конструкція матриці та контроль потоку, а також як сучасні сплави впливають на виробництво та продуктивність. Розуміння кожної з цих частин допоможе вам приймати кращі рішення: від вибору інструментів і процесу до вибору матеріалу та кінцевого застосування.