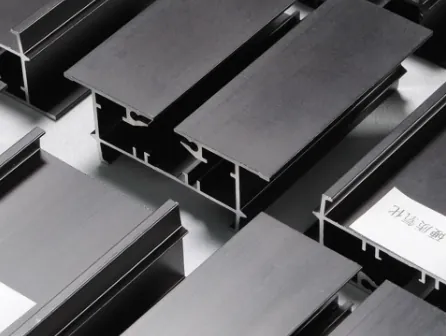
Hogyan készül az alumínium extrudált profil?
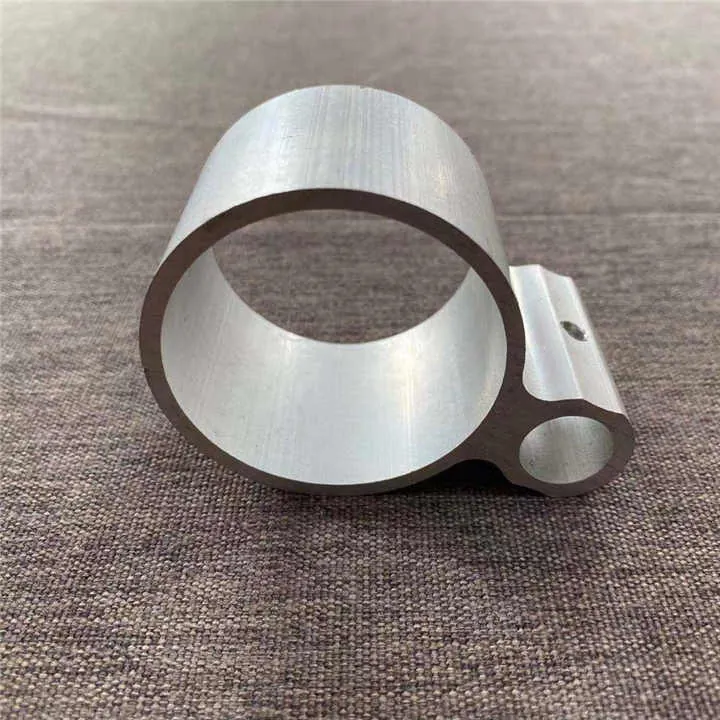
Képzelje el, hogy van egy tömör alumínium rönkje, amely a hűtőházban ragadt, és hosszú, bonyolult formára van szüksége - ez a feszültség gyorsan növekszik, amíg meg nem találja a megoldást: a sajtolást.
Az alumínium extrudálást úgy végzi, hogy egy tuskót felmelegít, egy formázott szerszámon keresztül préseli, majd lehűti, nyújtja és vágja - így a nyers fémből kész profil lesz.
Most, hogy már tudja a magas szintű választ, menjünk mélyebben bele az egyes kritikus kérdésekbe, hogy megértse a teljes folyamatot az elejétől a végéig.
Milyen lépésekből készülnek az alumínium extrudálások?
Ha kihagy egy lépést, az extrudálás megvetemedhet vagy megrepedhet - ezért a meglepetések elkerülése érdekében lépésről lépésre haladjunk végig a folyamaton.
A fő lépések a következők: a szerszám előkészítése, a tuskó előmelegítése, betöltés és préselés a szerszámon keresztül, hűtés, nyújtás és utómunka (vágás, hőkezelés).
Lépésről lépésre történő lebontás
- Die előkészítés - A profilt formázó szerszámot (általában szerszámacél) előmelegítik (gyakran ~450-500 °C), hogy biztosítsák a fém egyenletes áramlását és meghosszabbítsák a szerszám élettartamát.
- Billet előmelegítés - Egy henger alakú alumíniumötvözet-tömböt (“tuskó”) felmelegítenek (általában ~400-500 °C), hogy megolvasztás nélkül alakíthatóvá tegyék.
- Betöltés a présbe - A tuskót az extrudálóprés tartályába helyezik, gyakran kenőanyaggal vagy oldószerrel, hogy megakadályozzák a ragadást.
- Extrudálás (a kos átnyomja a tuskót a szerszámon) - Egy hidraulikus kos hatalmas nyomást fejt ki (az ipari présgépek több ezer tonnát is használhatnak), amely a megpuhult alumíniumot a szerszámban lévő formázott nyíláson keresztül préseli.
- Hűtés/hűtés - Az extrudálás után a profil kilép a szerszámból, és gyorsan lehűtik (ventilátorok vagy víz segítségével), hogy stabilizálódjon.
- Nyújtás és kiegyenesítés - Az extrudált hosszok kissé elfordulhatnak vagy meghajolhatnak, ezért egy mechanikus feszítőberendezés húzza őket, hogy kiegyenesedjenek és enyhítsék a belső feszültségeket.
- Hosszra vágás és befejezés - Végül a profilokat az asztal hosszára nyírják, lehűtik a környezeti hőmérsékletre, majd a végső hosszra vágják, és gyakran hőkezelik, ha szükséges.
Miért fontosak az egyes lépések
- Ha a tuskót nem melegítik fel eléggé, többleterőre van szükség, megnő a szerszámkopás vagy a tuskó megrepedésének kockázata.
- Ha a szerszám hideg vagy rosszul illeszkedik, a fém áramlása egyenetlen lehet, ami hibákat vagy rossz méreteket okozhat.
- A gyors hűtés segít az alak rögzítésében, a vetemedés elkerülésében és a mechanikai tulajdonságok biztosításában.
- A kiegyenesítéssel elkerülhető a csavarodás, és biztosítható, hogy a profil megfeleljen a mérettűréseknek.
Asztal: Tipikus folyamatparaméterek
| Lépés | Tipikus paraméter | Cél |
|---|---|---|
| Szerszám előmelegítés | ~450-500 °C | Egyenletes áramlás, hosszabb szerszám élettartam |
| A tuskó hőmérséklete | ~400-500 °C | Alakíthatóvá teszi az ötvözetet |
| Rámnyomás | Több ezer tonna | Fém átnyomása a szerszámon |
| Hűtés/hűtés | Víz- vagy ventilátoros hűtés | Profil stabilizálása |
| Kiegyenesítés | Mechanikus húzás/nyúlás | Távolítsa el a csavart / kiegyenesíti |
Az alumínium extrudálásához csak egy hideg tuskót kell egy szerszámon keresztülnyomni.Hamis
A tuskót fel kell melegíteni és a szerszámot elő kell készíteni; az eljárás forró vagy meleg, nem pedig egyszerűen hidegsajtolás.
A mérettartás szempontjából elengedhetetlen a szerszámból való kilépés utáni azonnali hűtés.Igaz
Az oltás vagy a szabályozott hűtés segít rögzíteni a geometriát és a tulajdonságokat az extrudálás után.
Miért határozza meg a szerszám kialakítása a végső profilt?
Lehet a legjobb ötvözet és berendezés, de ha a szerszám nem alakítja jól az áramlást, a profil nem lesz megfelelő - ezért a szerszám kialakítása kritikus fontosságú.
A szerszám határozza meg a profil keresztmetszetét, a méretpontosságot, a felületi minőséget és még a gyártási hatékonyságot is - így a rossz szerszámtervezés hibákhoz vagy költségtúllépéshez vezet.

Mitől lesz jó a szerszámtervezés?
- Alakillesztés: A szerszám nyílásának meg kell felelnie a kívánt profil keresztmetszetének. Az összetett formák jelentősen megnehezítik a szerszám kialakítását.
- Kiegyensúlyozott áramlás: A fémnek egyenletesen kell átfolynia a szerszámon. Ha egy üreges profil egyik lába lassabban töltődik ki, akkor hegesztési vonalakat vagy egyenetlen tulajdonságokat kapunk.
- Termikus és kopási megfontolások: A szerszám magas hőmérsékleten és nyomáson működik. Az előmelegítés és a szerszámacél minősége alapvető fontosságú.
- Csapágyhossz és bemeneti geometria: Ezek határozzák meg a nyomásesést, az áramlási sebességet és a súrlódást, amelyek mind befolyásolják a minőséget.
- Profilgeometria hatása: Az aszimmetrikus vagy vékony szelvényeket nehezebb extrudálni; a szerszám kialakítása kompenzálja ezt az adagolási zóna kialakításával vagy filék hozzáadásával.
Miért fontos ez az Ön vállalkozása számára
- A rossz szerszámtervezés vetemedést, felületi hibákat, selejtet okoz.
- A jó szerszámtervezés javítja a gyártási sebességet, a megismételhetőséget.
- Kérdezze meg a beszállítókat a szerszámbeállításról, az áramlásmérleg-módszerekről.
- Nagyméretű/szabott profilok esetén a szerszámköltség kritikussá válik - tervezzen korán és szimuláljon, ha lehetséges.
Asztal: Táblázat: Szerszámtervezési tényezők vs. hatás
| Tervezési tényező | Az extrudálásra gyakorolt hatás |
|---|---|
| Csapágyhossz/beömlőnyílás kialakítása | Befolyásolja a töltési sebességet, a nyomást és a szerszám élettartamát |
| Áramlási egyensúly (üregek/üregek) | Meghatározza a hézagok minőségét, az áramlás egyenletességét |
| Szerszámanyag és fűtés | Kopásállóság, élettartam-költség, méretpontosság |
| Geometriai összetettség | Költségek, hibakockázat, lassabb gyártás |
| Szimmetria / falvastagság | Könnyebb formázás, jobb tűrések |
A szerszám csak az extrudálás külső alakját befolyásolja, semmi mást.Hamis
A szerszám befolyásolja a fémáramlást, a nyomást, a felületi felületet, a pontosságot és a szerszámkopást is.
Az összetett profilgeometria (vékony falak, aszimmetria) növeli a szerszámtervezés és az extrudálás kihívásait.Igaz
Az összetett formák növelik a feszültséget, az áramlási egyensúlyhiányt, valamint a szerszámozási és gyártási nehézségeket.
Hogyan biztosítható az egyenletes áramlás a szerszámon keresztül?
Lehet, hogy egyetlen jó darabot kap, de több tucat vagy több száz egyforma darabra van szüksége - az áramlás szabályozása a kulcs az ismételhető minőséghez.
Az egyenletes áramlás biztosítása érdekében szabályoznia kell a tuskó előmelegítését, a szerszám hőmérsékletét, a kenést, az extrudálási sebességet/nyomást, a profil geometriáját és a hűtési körülményeket - ezek mind befolyásolják, hogy a fém hogyan tölti ki a szerszámot és hogyan lép ki.

Kulcsparaméterek a következetes áramláshoz
- Billet hőmérséklet egyenletessége: Kerülje az egyenetlen áramlást és a hibákat.
- A szerszám hőmérséklete és kenése: Megakadályozza a beszorulást, csökkenti a szükséges nyomást.
- Kos sebesség / préssebesség: Túl gyors, mert felületi hibákat okoz.
- Profilgeometria és szerszámtervezés: Egyszerűsítés, ahol lehetséges.
- Hűtés a szerszámból való kilépés után: Használjon ellenőrzött oltást az alak stabilizálása érdekében.
- Monitoring rendszerek: Használjon érzékelőket a hőmérséklet, a nyomás, a húzófeszültség stb. nyomon követésére.
Asztal: Az ellentmondásos áramlás okai vs. enyhítés
| A következetlen áramlás oka | Enyhítés |
|---|---|
| Nem egyenletesen felmelegített billenőbillet | Kalibrált kemencék használata, tuskók lépcsőzése |
| Túl hideg vagy elhasználódott | Előmelegítő szerszám, rendszeres karbantartás |
| Túl magas / túl alacsony kosársebesség | Présprofil optimalizálása, sebesség beállítása |
| Túl bonyolult profilgeometria | A tervezés egyszerűsítése, szimmetria biztosítása |
| Egyenetlen hűtés a szerszámból való kilépés után | Használjon ventilátort vagy vízzel oltást, következetes húzót |
| Hiányzó kenés / magas súrlódás | Adagolószerek alkalmazása, érintkezési pontok ellenőrzése |
A ramsebesség növelése mindig javítja az átviteli sebességet anélkül, hogy a minőséget befolyásolná.Hamis
A nagyobb sebesség egyenetlen áramlást, felületi hibákat vagy hűtési problémákat okozhat, ezért az áteresztőképességet egyensúlyba kell hozni a minőséggel.
A tuskó- és szerszámhőmérséklet ellenőrzése elengedhetetlen az egyenletes extrudálási áramlás fenntartásához.Igaz
A hőmérséklet befolyásolja a képlékenységet, az áramlási sebességet és a méretpontosságot, ezért a nyomon követés kulcsfontosságú.
A korszerű ötvözetek javíthatják az extrudálási teljesítményt?
Az eljáráson és a szerszámozáson túl az ötvözet kiválasztása határozza meg, hogy mennyire könnyen lehet extrudálni, mennyire erős a végső profil, és milyen felületet lehet alkalmazni - tehát igen, a fejlett ötvözetek sokat számítanak.
A megfelelő ötvözet kiválasztása (például a 6xxx vagy 7xxx sorozatból) javíthatja a szilárdságot, a felületi felületet és az extrudálhatóságot - de a több ötvözet gyakran nehezebb extrudálhatóságot és gondosabb folyamatszabályozást jelent.
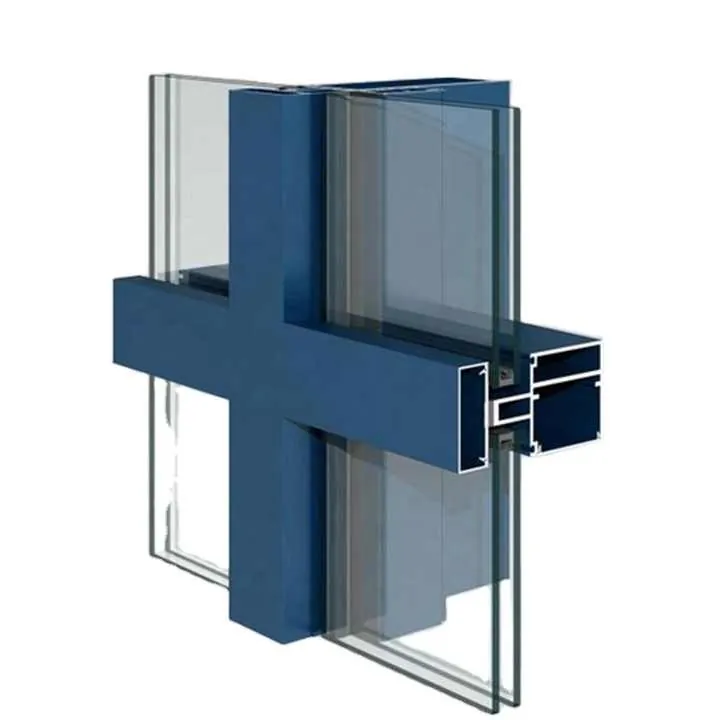
Az ötvözet befolyásoló tényezői
- Extrudálhatóság: Könnyebb az alacsony ötvözetű, keményebb a nagy szilárdságú fémeknél.
- Mechanikai tulajdonságok: A 6063 sima felületű; a 6061 nagyobb szilárdságú.
- Költség és sebesség: Lágyabb = gyorsabb extrudálás, kisebb szerszámkopás.
- Felületkezelés: Egyes ötvözetek jobban eloxálódnak, mint mások.
Asztal: Gyakori ötvözetek és kompromisszumok
| ötvözet sorozat | Könnyű extrudálás | Tipikus használat | Trade-off |
|---|---|---|---|
| 6xxx (pl. 6063) | Magas (könnyebb) | Építészeti profilok, ablakok | Mérsékelt erősség |
| 6xxx (pl. 6061) | Közepesen kemény | Szerkezeti alkatrészek, mechanikai felhasználás | Magasabb költség, nehezebb extrudálni |
| 2xxx / 7xxx | Alacsony (keményebb) | Repülőgépipar, nagy teljesítményű | Nehéz extrudálni, lassabb sebesség |
A nagyobb szilárdságú ötvözet használata mindig csökkenti a költségeket, mivel kisebb profilokat tesz lehetővé.Hamis
Bár csökkentheti az anyagméretet, a nagyobb szilárdságú ötvözet gyakran többe kerül, nehezebb extrudálni, lassíthatja a gyártást és növelheti a szerszámköltségeket.
Az ötvözet kiválasztása befolyásolja mind az extrudálás egyszerűségét, mind a végső profilteljesítményt (szilárdság, felületkezelés).Igaz
Az ötvözet szabályozza az extrudálhatóságot, a mechanikai tulajdonságokat és azt, hogy a profil mennyire felel meg az alkalmazási igényeknek.
Következtetés
Ebben a cikkben bemutattam, hogyan működik az alumínium extrudálási folyamat, miért fontos a szerszámok kialakítása és az áramlásszabályozás, és hogyan befolyásolják a fejlett ötvözetek a termelést és a teljesítményt. Ezen részek mindegyikének megértése segít jobb döntések meghozatalában: a szerszámozástól és a folyamattól kezdve az anyagválasztásig és a végső alkalmazásig.