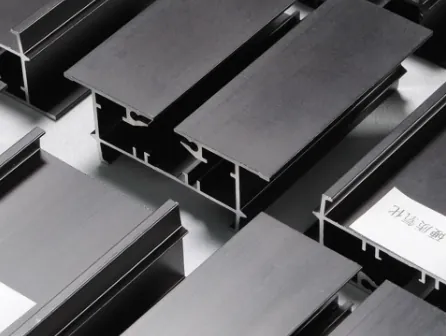
Hvordan fremstiller man en aluminiumsprofil?
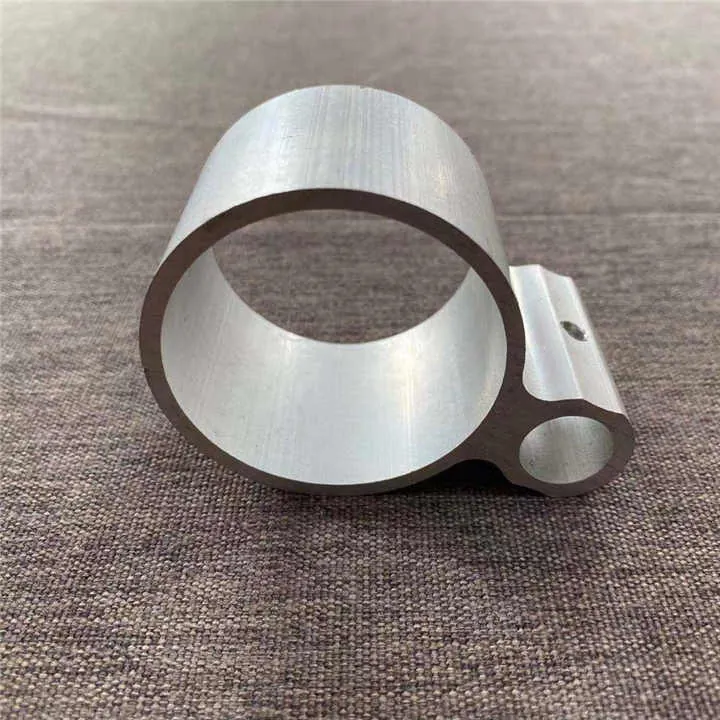
Forestil dig, at du har en massiv aluminiumsstang, der står i et kølerum, og du har brug for en lang, kompliceret form — den belastning bygger sig hurtigt op, indtil du finder løsningen: ekstrudering.
Man fremstiller en aluminiumsprofil ved at opvarme en metalblok, presse den gennem en formet matrice og derefter afkøle, strække og skære den — på den måde omdannes råmetal til en færdig profil.
Nu hvor du kender det overordnede svar, skal vi se nærmere på hvert af de centrale spørgsmål, så du får et indblik i hele processen fra start til slut.
Hvilke trin indgår i fremstillingen af aluminiumsprofiler?
Hvis du springer et trin over, kan ekstruderingen blive skæv eller revne — så lad os gennemgå processen trin for trin for at undgå uventede problemer.
De vigtigste trin er: forberedelse af matricen, forvarmning af emnet, indføring og presning gennem matricen, afkøling, strækning og efterbehandling (skæring, varmebehandling).
Trin for trin-gennemgang
- Forberedelse af døde – Det værktøj, der former profilen, er fremstillet af (normalt værktøjsstål) og forvarmes (ofte til ca. 450–500 °C) for at sikre en jævn metaludstrømning og forlænge værktøjets levetid.
- Forvarmning af filet – En cylindrisk blok af aluminiumslegering (en “billet”) opvarmes (normalt til ca. 400–500 °C) for at gøre den formbar uden at smelte den.
- Indlæsning i pressen – Emnet føres ind i ekstruderingspressens kammer, ofte sammen med et smøremiddel eller et slipmiddel for at forhindre, at det klæber fast.
- Ekstrudering (stemplet skubber emnet gennem matricen) – En hydraulisk cylinder udøver et enormt tryk (industrielle presser kan anvende tusindvis af ton), hvilket presser det blødgjorte aluminium gennem den formede åbning i matricen.
- Afkøling/hærdning – Efter ekstruderingen kommer profilen ud af ekstruderingsdysen og afkøles hurtigt (ved hjælp af ventilatorer eller vand) for at stabilisere den.
- Strækning og udretning – De ekstruderede stykker kan vride sig eller bøje sig en smule, så en mekanisk strækmaskine trækker dem ud for at rette dem ud og aflaste de indre spændinger.
- Tilskæring og efterbehandling – Til sidst skæres profilerne til bordlængde, afkøles til stuetemperatur, skæres derefter til de endelige længder og varmebehandles ofte, hvis det er nødvendigt.
Hvorfor hvert trin er vigtigt
- Hvis emnet ikke er opvarmet tilstrækkeligt, kræves der ekstra kraft, og risikoen for slid på matricen eller revnedannelse i emnet øges.
- Hvis matricen er kold eller ikke passer ordentligt sammen, kan metallet flyde ujævnt, hvilket kan medføre fejl eller forkerte dimensioner.
- Hurtig afkøling bidrager til at fastholde formen, forhindre vridning og sikre de mekaniske egenskaber.
- Ved at rette profilen ud undgår man vridning og sikrer, at den overholder måltolerancerne.
Tabel: Typiske procesparametre
| Trin | Typisk parameter | Formål |
|---|---|---|
| Forvarmning af formen | ~450–500 °C | Jævn gennemstrømning, længere levetid for matricen |
| Billet-temperatur | ~400–500 °C | Gør legeringen formbar |
| Ram-tryk | Tusinder af ton | Press metallet gennem matricen |
| Afkøling/hærdning | Vand- eller ventilatorkøling | Stabiliser profil |
| Glatning | Mekanisk træk/strækning | Fjerne vridning / rette ud |
Ved ekstrudering af aluminium skal man blot skubbe en kold stang gennem en matrice.Falsk
Emnet skal opvarmes, og matricen skal klargøres; processen foregår ved høj eller lav temperatur og er ikke blot koldpresning.
Afkøling umiddelbart efter udløbet fra matricen er afgørende for formstabiliteten.Sandt
Hurtigafkøling eller kontrolleret afkøling bidrager til at fastholde geometri og egenskaber efter ekstrudering.
Hvorfor er det formgivningen, der bestemmer den endelige profil?
Man kan have den bedste legering og det bedste udstyr, men hvis matricen ikke former strømmen ordentligt, bliver profilen forkert — derfor er matricens udformning afgørende.
Formen bestemmer profilens tværsnit, målenøjagtighed, overfladekvalitet og endda produktionseffektiviteten — så et dårligt formdesign fører til fejl eller budgetoverskridelser.

Hvad kendetegner et godt stempel-design?
- Formmatchning: Åbningen i matricen skal svare til det ønskede tværsnit. Komplekse former gør udformningen af matricen betydeligt mere kompliceret.
- Afbalanceret flow: Metallet skal strømme jævnt gennem matricen. Hvis den ene side af en hulprofil fyldes langsommere, opstår der svejselinjer eller uensartede egenskaber.
- Overvejelser vedrørende varme og slid: Formen arbejder ved høje temperaturer og højt tryk. Forvarmning og værktøjsstålets kvalitet er af afgørende betydning.
- Lejelængde og indløbsgeometri: Disse faktorer bestemmer trykfald, strømningshastighed og friktion — alt sammen faktorer, der påvirker kvaliteten.
- Effekten af profilgeometrien: Asymmetriske eller tynde sektioner er sværere at ekstrudere; dette kompenseres i matricens udformning ved hjælp af udformningen af fremføringszonen eller ved at tilføje afrundinger.
Hvorfor det er vigtigt for din virksomhed
- Et dårligt formdesign medfører vridning, overfladefejl og kasserede emner.
- Et godt formdesign forbedrer produktionshastigheden og repeterbarheden.
- Spørg leverandørerne om opsætning af værktøj og metoder til strømningsbalancering.
- Ved store eller specialfremstillede profiler bliver omkostningerne til formværktøjer afgørende — planlæg derfor tidligt, og udfør om muligt en simulering.
Tabel: Faktorer i chipdesign kontra påvirkning
| Designfaktor | Indvirkning på ekstrudering |
|---|---|
| Lejelængde/indløbsudformning | Påvirker påfyldningshastigheden, trykket og matricens levetid |
| Strømningsbalance (hulrum/hule områder) | Bestemmer hulrummets kvalitet og strømningens ensartethed |
| Værktøjsmateriale og opvarmning | Slidstyrke, levetidsomkostninger, målnøjagtighed |
| Geometrisk kompleksitet | Omkostninger, risiko for fejl, langsommere produktion |
| Symmetri / vægtykkelse | Nemmere støbning, bedre tolerancer |
Formen påvirker kun ekstruderingens ydre form, intet andet.Falsk
Formen har også indflydelse på metallets strømning, tryk, overfladekvalitet, nøjagtighed og værktøjsslid.
Kompleks profilgeometri (tynde vægge, asymmetri) gør udformningen af matricer og ekstruderingen mere udfordrende.Sandt
Komplekse former medfører spændinger, ubalance i strømningen og øger vanskelighederne i forbindelse med værktøj og produktion.
Hvordan sikrer man et jævnt gennemstrømning gennem matricen?
Man kan måske få et enkelt godt emne, men man har brug for snesevis eller hundreder af ensartede emner — styring af produktionsflowet er nøglen til ensartet kvalitet.
For at sikre et jævnt flow skal man styre forvarmningen af stangen, matricetemperaturen, smøringen, ekstruderingshastigheden/stempeltrykket, profilgeometrien og køleforholdene — alt sammen faktorer, der har indflydelse på, hvordan metallet fylder matricen og kommer ud.

Vigtige parametre for et jævnt flow
- Ensartethed i billetens temperatur: Undgå ujævn gennemstrømning og fejl.
- Formtemperatur og smøring: Undgå, at det sætter sig fast, og reducer det nødvendige tryk.
- Stempelhastighed / pressehastighed: Skal optimeres — hvis hastigheden er for høj, opstår der overfladefejl.
- Profilgeometri og formkonstruktion: Forenkle, hvor det er muligt.
- Afkøling efter udløb fra matricen: Brug kontrolleret afkøling for at stabilisere formen.
- Overvågningssystemer: Brug sensorer til at overvåge temperatur, tryk, trækstyrke osv.
Tabel: Årsager til uregelmæssig strømning og afhjælpende foranstaltninger
| Årsag til uregelmæssig strømning | Afbødning |
|---|---|
| Emnet er ikke opvarmet jævnt | Brug kalibrerede ovne, og placer stængerne forskudt |
| For kold eller slidt | Forvarmning af matricen, regelmæssig vedligeholdelse |
| RAM-hastigheden er for høj / for lav | Optimer trykprofilen, juster hastigheden |
| Profilgeometrien er for kompleks | Forenkle designet, sørg for symmetri |
| Ujævn afkøling efter udgangen fra matricen | Brug blæser eller vandafkøling, ensartet aftrækker |
| Manglende smøring / høj friktion | Påfør adskillelsesmidler, kontroller kontaktpunkterne |
En forøgelse af RAM-hastigheden forbedrer altid gennemstrømningen uden at påvirke kvaliteten.Falsk
Højere hastighed kan medføre ujævn gennemstrømning, overfladefejl eller køleproblemer, så produktionskapaciteten skal afvejes i forhold til kvaliteten.
Overvågning af temperaturen på stangen og matricen er afgørende for at opretholde et jævnt ekstruderingsflow.Sandt
Temperaturen påvirker plasticiteten, gennemstrømningshastigheden og dimensionel nøjagtighed, og derfor er overvågning af afgørende betydning.
Kan avancerede legeringer forbedre ekstruderingsydelsen?
Ud over selve processen og værktøjet er det valget af legering, der afgør, hvor let det er at ekstrudere, hvor stærk den færdige profil bliver, og hvilken overfladebehandling man kan anvende — så ja, avancerede legeringer har stor betydning.
Valget af den rigtige legering (f.eks. fra 6xxx- eller 7xxx-serien) kan forbedre styrken, overfladekvaliteten og ekstrudérbarheden — men en højere legeringsindhold betyder ofte, at materialet er sværere at ekstrudere, og at der kræves en mere omhyggelig proceskontrol.
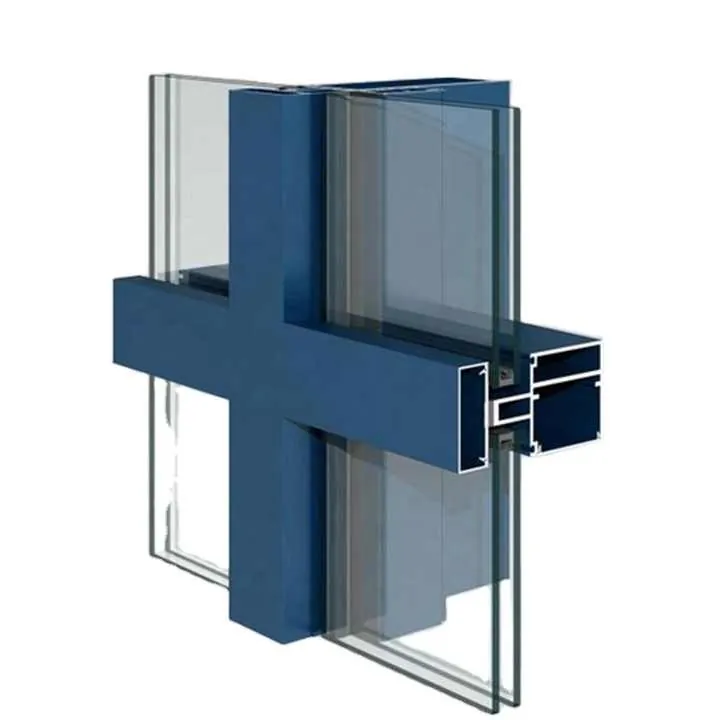
Faktorer, der påvirker legeringen
- Ekstruderbarhed: Det er nemmere med lavlegerede metaller og sværere med højstyrkemetaller.
- Mekaniske egenskaber: 6063 har en glat overflade; 6061 har større styrke.
- Omkostninger og hastighed: Blødere = hurtigere ekstrudering, mindre slid på værktøjet.
- Overfladefinish: Nogle legeringer anodiserer bedre end andre.
Tabel: Almindelige legeringer og afvejninger
| Legeringsserie | Let ekstrudering | Typisk brug | Afvejning |
|---|---|---|---|
| 6xxx (f.eks. 6063) | Høj (lettere) | Arkitektoniske profiler, vinduer | Moderat styrke |
| 6xxx (f.eks. 6061) | Mellemhård | Konstruktionsdele, mekanisk anvendelse | Højere omkostninger, sværere at ekstrudere |
| 2xxx / 7xxx | Lav (sværere) | Luftfart, højtydende | Svært at ekstrudere, lavere hastighed |
Brug af en legering med højere styrke medfører altid lavere omkostninger, da det gør det muligt at fremstille profiler med mindre dimensioner.Falsk
Selvom man måske kan reducere materialets størrelse, koster legeringen med højere styrke ofte mere, er sværere at ekstrudere, kan forsinke produktionen og øge omkostningerne til værktøj.
Valget af legering har indflydelse på både ekstruderingsvenligheden og den færdige profils egenskaber (styrke, overflade).Sandt
Legeringen bestemmer ekstrudérbarheden, de mekaniske egenskaber og i hvor høj grad profilen opfylder anvendelseskravene.
Konklusion
I denne artikel har jeg gennemgået, hvordan ekstruderingsprocessen for aluminium fungerer, hvorfor formdesign og strømningskontrol er vigtige, og hvordan avancerede legeringer påvirker produktionen og ydeevnen. En forståelse af hver af disse aspekter hjælper dig med at træffe bedre beslutninger: lige fra værktøj og proces til materialevalg og den endelige anvendelse.