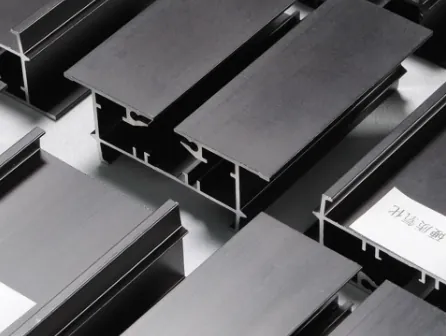
Как се прави алуминиева екструзия?
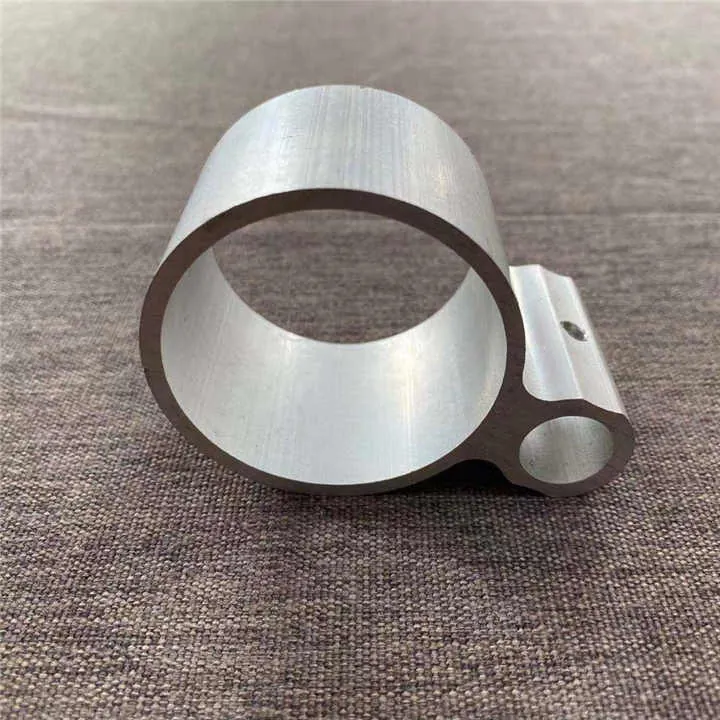
Представете си, че имате солиден алуминиев блок, заклещен в студена стая, и се нуждаете от дълга, сложна форма — напрежението нараства бързо, докато не намерите решението: екструдиране.
Алуминиевият екструдиран профил се произвежда чрез нагряване на заготовка, пресоване през формована матрица, след което се охлажда, разтяга и нарязва — така суровият метал се превръща в готов профил.
Сега, когато вече знаете отговора на високо ниво, нека разгледаме по-подробно всеки важен въпрос, за да разберете целия процес от начало до край.
Какви стъпки се предприемат за създаването на алуминиеви екструзии?
Ако пропуснете някоя стъпка, екструзията може да се деформира или напука — затова нека преминем през процеса стъпка по стъпка, за да избегнем изненади.
Основните етапи са: подготовка на матрицата, предварително нагряване на заготовката, зареждане и пресоване през матрицата, охлаждане, разтягане и довършване (рязане, термична обработка).
Разбивка стъпка по стъпка
- Подготовка на диети – Инструментът, който оформя профила, е изработен (обикновено от инструментална стомана) и предварително нагрят (често до ~450‑500 °C), за да се осигури равномерно протичане на метала и да се удължи животът на матрицата.
- Предварително загряване на заготовки – Цилиндричен блок от алуминиева сплав (т.нар. “заготовка”) се нагрява (обикновено до ~400‑500 °C), за да стане ковък, без да се стопи.
- Зареждане в пресата – Заготовката се прехвърля в контейнера на екструзионната преса, често с лубрикант или разделителен агент, за да се предотврати залепване.
- Екструзия (бутало изтласква заготовката през матрицата) – Хидравличен цилиндър прилага огромно налягане (промишлените преси могат да използват хиляди тонове), притискайки омекотения алуминий през оформения отвор в матрицата.
- Охлаждане/закаляване – След екструдиране профилът излиза от матрицата и се охлажда бързо (с вентилатори или вода), за да се стабилизира.
- Разтягане и изправяне – Екструдираните дължини могат да се изкривят или леко да се огънат, затова механичен разтегател ги изправя, за да се освободи вътрешното напрежение.
- Нарязване на дължина и довършване – Накрая профилите се отрязват до дължината на масата, охлаждат се до стайна температура, след което се нарязват на окончателната дължина и често се подлагат на термична обработка, ако е необходимо.
Защо всяка стъпка е важна
- Ако заготовката не е достатъчно нагрята, е необходима допълнителна сила, което увеличава риска от износване на матрицата или напукване на заготовката.
- Ако матрицата е студена или не е добре съчетана, металният поток може да бъде неравномерен, което да доведе до дефекти или неправилни размери.
- Бързото охлаждане спомага за запазване на формата, предотвратява деформацията и гарантира механичните свойства.
- Изправянето предотвратява усукването и гарантира, че профилът отговаря на допустимите отклонения в размерите.
Таблица: Типични параметри на процеса
| Стъпка | Типичен параметър | Цел |
|---|---|---|
| Предварително загряване | ~450‑500 °C | Равномерен поток, по-дълъг живот на матрицата |
| Температура на заготовката | ~400‑500 °C | Прави сплавта ковък |
| Налягане на козлите | Хиляди тона | Прокарване на метал през матрица |
| Охлаждане/закаляване | Водно или вентилационно охлаждане | Стабилизирайте профила |
| Изправяне | Механично изтегляне/разтягане | Премахване на усукване / изправяне |
Екструдирането на алуминий изисква само прокарване на студена заготовка през матрица.Фалшив
Заготовката трябва да бъде нагрята, а матрицата подготвена; процесът е горещ или топъл, а не просто студено пресоване.
Охлаждането веднага след излизането от матрицата е от съществено значение за стабилността на размерите.Истински
Закаляването или контролираното охлаждане спомага за запазване на геометрията и свойствата след екструдиране.
Защо дизайнът на матрицата определя окончателния профил?
Можете да разполагате с най-добрите сплави и оборудване, но ако матрицата не оформя добре потока, профилът ще бъде неправилен — затова дизайнът на матрицата е от решаващо значение.
Матрицата определя напречното сечение на профила, точността на размерите, качеството на повърхността и дори ефективността на производството — така че лошият дизайн на матрицата води до дефекти или надхвърляне на разходите.

Какво прави добрия дизайн на матрицата?
- Съвпадение на формата: Отворът в матрицата трябва да съответства на желания профил на напречното сечение. Сложните форми значително затрудняват проектирането на матрицата.
- Балансиран поток: Металът трябва да тече равномерно през матрицата. Ако единият крак на кухия профил се пълни по-бавно, се получават заваръчни линии или неравномерни свойства.
- Съображения, свързани с топлината и износването: Матрицата работи при висока температура и налягане. Предварителното загряване и качеството на инструменталната стомана са от съществено значение.
- Дължина на лагера и геометрия на входа: Те определят падането на налягането, скоростта на потока и триенето — всички те влияят на качеството.
- Ефект на геометрията на профила: Асиметричните или тънките секции са по-трудни за екструдиране; дизайнът на матрицата компенсира това чрез дизайна на зоната за подаване или добавяне на заоблявания.
Защо е важно за вашия бизнес
- Лошият дизайн на матрицата води до изкривяване, дефекти по повърхността и бракуване.
- Добрият дизайн на матрицата подобрява скоростта на производство и повторяемостта.
- Попитайте доставчиците за настройката на инструментите и методите за балансиране на потока.
- При големи/персонализирани профили разходите за матрици стават критични — проектирайте рано и симулирайте, ако е възможно.
Таблица: Фактори при проектирането на матрици спрямо въздействието
| Дизайнерски фактор | Въздействие върху екструдирането |
|---|---|
| Дължина на лагера/дизайн на входа | Влияе върху скоростта на пълнене, налягането и живота на матрицата |
| Баланс на потока (празнини/кухини) | Определя качеството на празнотата, равномерността на потока |
| Материал на инструмента и нагряване | Устойчивост на износване, експлоатационни разходи, точност на размерите |
| Сложност на геометрията | Разходи, риск от дефекти, забавяне на производството |
| Симетрия / дебелина на стената | По-лесно формоване, по-добри толеранси |
Матрицата влияе само върху външната форма на екструдирания продукт, нищо друго.Фалшив
Матрицата влияе също върху потока на метала, налягането, повърхностната обработка, точността и износването на инструмента.
Сложната геометрия на профила (тънки стени, асиметрия) увеличава предизвикателството при проектирането на матрицата и екструдирането.Истински
Сложните форми повишават напрежението, нарушават баланса на потока и увеличават трудностите при производството и използването на инструменти.
Как да се осигури постоянен поток през матрицата?
Може да получите една добра част, но се нуждаете от десетки или стотици еднакви части — контролирането на потока е ключът към повторяемо качество.
За да се осигури постоянен поток, трябва да контролирате предварителното загряване на заготовката, температурата на матрицата, смазването, скоростта на екструдиране/налягането на буталото, геометрията на профила и условията на охлаждане — всички тези фактори влияят върху начина, по който металът запълва матрицата и излиза от нея.

Ключови параметри за постоянен поток
- Равномерност на температурата на заготовката: Избягвайте неравномерния поток и дефектите.
- Температура и смазване на матрицата: Предотвратяване на залепване, намаляване на необходимото налягане.
- Скорост на рамката / скорост на пресата: Трябва да бъде оптимизирано — прекалено бързото действие води до повърхностни дефекти.
- Геометрия на профила и дизайн на матрицата: Опростявайте, където е възможно.
- Охлаждане след излизане от матрицата: Използвайте контролирано охлаждане за стабилизиране на формата.
- Системи за мониторинг: Използвайте сензори за проследяване на температурата, налягането, напрежението на изтеглящото устройство и др.
Таблица: Причини за неравномерния поток и мерки за смекчаване на последиците
| Причина за неравномерния поток | Смекчаване |
|---|---|
| Заготовката не е нагрята равномерно | Използвайте калибрирани пещи, подредете заготовките на редове |
| Умрете от студ или износване | Предварително загряване на матрицата, редовна поддръжка |
| Скоростта на RAM е твърде висока/твърде ниска | Оптимизирайте профила на пресата, регулирайте скоростта |
| Геометрията на профила е твърде сложна | Опростете дизайна, осигурете симетрия |
| Неравномерно охлаждане след излизане от матрицата | Използвайте вентилатор или водно охлаждане, стабилен изтеглящ механизъм |
| Липса на смазване / високо триене | Нанесете разделителни средства, проверете точките на контакт |
Увеличаването на скоростта на RAM паметта винаги подобрява производителността, без да се отразява на качеството.Фалшив
По-високата скорост може да доведе до неравномерен поток, дефекти по повърхността или проблеми с охлаждането, така че производителността трябва да бъде балансирана с качеството.
Мониторингът на температурата на заготовките и матриците е от съществено значение за поддържането на постоянен екструзионен поток.Истински
Температурата влияе върху пластичността, скоростта на потока и точността на размерите, затова мониторингът е от ключово значение.
Могат ли усъвършенстваните сплави да подобрят производителността на екструдирането?
Освен процеса и инструментите, изборът на сплав определя колко лесно можете да екструдирате, колко здрав е крайният профил и какъв финиш можете да приложите — така че да, усъвършенстваните сплави са от голямо значение.
Изборът на подходяща сплав (например от сериите 6xxx или 7xxx) може да подобри якостта, повърхностната обработка и екструдируемостта, но по-голямото съдържание на легиращи елементи често означава по-трудна екструдируемост и необходимост от по-внимателен контрол на процеса.
Фактори, влияещи върху сплавите
- Екструдируемост: По-лесно с нисколегирани, по-трудно с високоякостни метали.
- Механични свойства: 6063 има гладка повърхност; 6061 е по-здрав.
- Цена и скорост: По-меко = по-бързо екструдиране, по-малко износване на инструментите.
- Повърхностно покритие: Някои сплави се анодизират по-добре от други.
Таблица: Общи сплави и компромиси
| Серия сплави | Лесност на екструдиране | Типична употреба | Компромис |
|---|---|---|---|
| 6xxx (например 6063) | Висока (по-лесна) | Архитектурни профили, прозорци | Умерена сила |
| 6xxx (например 6061) | Средно твърда | Конструктивни елементи, механично използване | По-висока цена, по-трудно за екструдиране |
| 2xxx / 7xxx | Ниска (по-трудна) | Аерокосмическа промишленост, висока производителност | Трудно за екструдиране, по-бавна скорост |
Използването на сплав с по-висока якост винаги намалява разходите, като позволява изработването на по-малки профили.Фалшив
Макар че можете да намалите размера на материала, по-високоякостната сплав често струва повече, е по-трудна за екструдиране, може да забави производството и да увеличи разходите за инструменти.
Изборът на сплав влияе както върху лекотата на екструдиране, така и върху крайните характеристики на профила (здравина, покритие).Истински
Сплавът контролира екструдируемостта, механичните свойства и степента, в която профилът отговаря на нуждите на приложението.
Заключение
В тази статия ви разясних как работи процесът на екструдиране на алуминий, защо дизайнът на матрицата и контролът на потока са важни и как усъвършенстваните сплави влияят върху производството и производителността. Разбирането на всяка от тези части ви помага да вземете по-добри решения: от инструментите и процеса до избора на материали и крайното приложение.