
Hogyan lehet alumínium profilokat vágni gérvágóval?
Próbált már alumínium extrudált profilokat vágni, és végül sorja, szikra vagy tönkrement penge lett az eredmény?
Az alumínium extrudált profilokat gérvágóval tisztán lehet vágni, ha a megfelelő pengét választja, beállítja a sebességet, megfelelően rögzíti és szükség esetén hűtőfolyadékot használ.
A legtöbb ember alábecsüli, hogy az alumínium precíz vágása milyen technikai ismereteket igényel. Haladjunk lépésről lépésre, hogy a vágás sima és biztonságos legyen.
Melyik gérvágó fűrészlapok alkalmasak extrudált profilokhoz?
A nem megfelelő penge rossz vágást, anyagpazarlást és biztonsági kockázatot jelent.
A tiszta, pontos alumíniumvágáshoz használjon nemvasfém vágókést, keményfém fogakkal és nagy fogszámmal (TPI).
A penge a legkritikusabb alkatrész az alumínium extrudált profilok vágásakor. A fa pengék élesnek tűnhetnek, de nem alkalmasak nemvasfémek megmunkálására. Ezt a saját bőrömön tapasztaltam meg: 30 másodperc alatt megégett alumínium, túlmelegedett fűrész és tompa penge lett a vége.
6063-T5 vagy 6061-T6 típusú alumíniumprofilokhoz olyan pengét érdemes használni, amely kifejezetten nemvasfémek vágására alkalmas. Ezek a pengék nagy számú foggal rendelkeznek, egy 10 hüvelykes penge általában 80–100 foggal rendelkezik. A több fog simább vágást és kevesebb forgácsolást jelent.
A keményfém hegyű fogak hosszabb élettartamúak és ellenállnak a fémekkel való érintkezés okozta kopásnak. A horogszögnek semlegesnek vagy enyhén negatívnak (0° és -5° között) kell lennie, hogy a penge ne ragadja meg túl erősen az anyagot. A vágási szélességnek elég keskenynek kell lennie az anyagveszteség csökkentése érdekében, de elég erősnek ahhoz, hogy merev maradjon.
Íme egy rövid összehasonlító táblázat, amely segít a penge kiválasztásában:
| Jellemző | A legjobb választás | Miért fontos |
|---|---|---|
| Anyag | Keményfém hegyű, nemvasfémekhez alkalmas | Tisztább vágás, hosszabb élettartam |
| Fogszám (10") | 80–100 fog | Több fog = finomabb vágás |
| Horgony szög | 0° és -5° között | Biztonságosabb, kevésbé agresszív vágás |
| Vágási szélesség | Vékony | Csökkenti a hulladékot és a vágási ellenállást |
| Bevonat | Tapadásmentes vagy súrlódásmentes | Segít csökkenteni az alumínium tapadását |
Kerülje a piszkos vagy leragadt pengék használatát is. Az alumíniumforgácsok a pengék végéhez tapadhatnak, ami extra súrlódást és zajt okozhat. A legjobb teljesítmény érdekében 20–30 vágás után tisztítom meg a pengéimet.
Alumínium extrudált profilok vágásához 80 fogú keményfém pengét ajánlott használni.Igaz
A nagy fogszám és a keményfém hegyek simább, tisztább vágást és hosszabb élettartamot biztosítanak alumínium vágásakor.
A fűrészlapok ideálisak alumínium vágásához, mert nagyon élesek.Hamis
A fa pengék nem alkalmasak fém megmunkálására, és alumíniumon való használatuk károsíthatja mind a pengét, mind az anyagot.
Miért kell beállítani a sebességet az alumínium vágásához?
Ha a penge túl gyorsan forog, megolvasztja az alumíniumot. Ha túl lassan forog, akkor megakad vagy lepattogzik.
A fűrész fordulatszámának közepes-magas tartományra állítása megakadályozza az olvadást, a rezgést és a pengék idő előtti kopását.
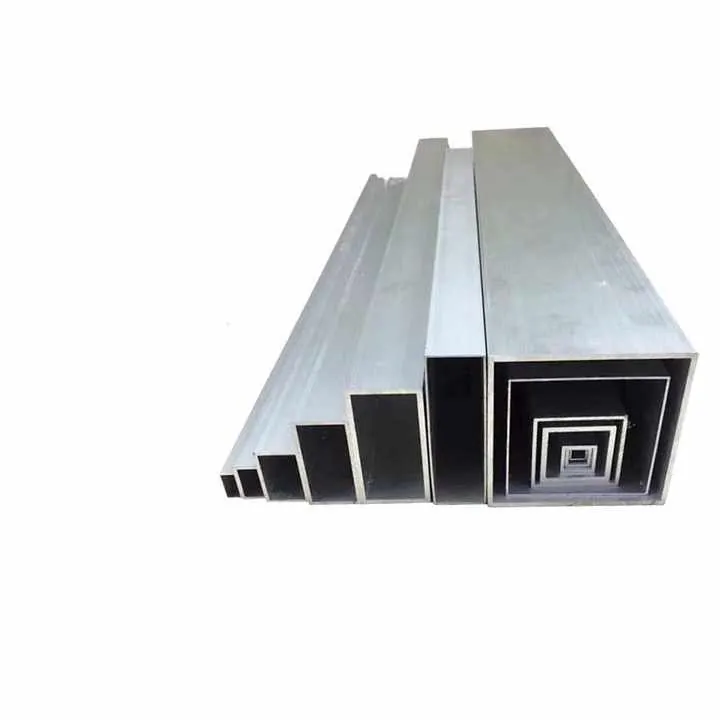
Az alumínium vágása nem olyan, mint a fa vagy az acél vágása. Az alumínium puhább, mint az acél, de gyorsan felmelegszik és a pengékhez tapad. A gérvágó sebessége fontos. Ha túl magas, a súrlódás megolvasztja az alumíniumot és összeragasztja a pengét. Ha túl alacsony, akkor durva vágások és megakadás veszélye áll fenn.
Az optimális fordulatszám a fűrész méretétől és a fűrészlap átmérőjétől függ. 10 hüvelykes fűrészlap esetén általában 3000–4500 fordulat/perc a hatékony fordulatszám. Sok gérvágó fűrész fordulatszáma fix, körülbelül 3800 fordulat/perc, ami a legtöbb alumínium profilhoz megfelelő. Ha a fűrész sebessége változtatható, állítsa be a tartomány alsó határára.
Ami még fontosabb, az az előtolási sebesség, vagyis az, hogy milyen gyorsan tolja az extrudált anyagot a pengébe. Ha túl gyorsan tolja, akkor az anyag megrepedhet vagy beragadhat. Ha túl lassan tolja, akkor a penge túlmelegedhet. A kulcs a folyamatos, mérsékelt előtolás.
Íme egy alapvető irányelv:
| Penge mérete | fordulatszám-tartomány | Legjobb gyakorlat |
|---|---|---|
| 10 hüvelyk | 3000–4500 | Használjon közepes fordulatszámot, egyenletes előtolást |
| 12 hüvelyk | 2500–4000 | Kerülje a gyors etetést |
| Változó fordulatszám | Állítsa be a maximális 70%–80% értékre | Csökkenti a hő felhalmozódását |
Mindig hagyom, hogy a penge teljes sebességre gyorsuljon, mielőtt elkezdeném a vágást, és kerülöm, hogy a fűrész az extrudált profillal érintkezve induljon el.
A fűrész sebességének beállítása segít elkerülni az alumínium túlmelegedését és megolvadását a vágás során.Igaz
A megfelelő sebesség megakadályozza a túlzott súrlódást és az anyag megolvadását, így tisztább vágást biztosít.
A magasabb fordulatszám mindig jobb vágást eredményez az alumínium extrudált profiloknál.Hamis
A túlzott fordulatszám megolvaszthatja az alumíniumot és eltömítheti a pengét, ami rontja a vágás minőségét.
Hogyan kell rögzíteni az extrudált profilokat a tiszta vágás érdekében?
A laza alkatrészek rezgéseket okoznak, amelyek durva vágásokhoz vagy veszélyes visszarúgáshoz vezetnek.
Az alumínium extrudált profilokat mindig vízszintes és függőleges nyomással rögzítse, hogy csökkentsék a vágás közbeni rezgést és mozgást.
Alumínium vágásakor a gérvágóval a stabilitás a legfontosabb. Még a legjobb penge és sebesség sem ment meg a bizonytalan beállítástól. Egyszer vágtam egy 2020-as profilt rögzítés nélkül, és a vége megugrott és horpadást okozott a darabon – tanultam a leckét.
Először is, használjon szilárd, lapos fűrészalapot. Ha az extrudált profil kilóg a széléről, mindkét végét egyenletesen támasztja alá. A hosszú profilokat mindkét oldalon alá kell támasztani, hogy vízszintesek maradjanak.
Használjon oldalról és felülről rögzítő bilincseket. Egyetlen bilincs nem elegendő. Általában vízszintesen F-bilincset, függőlegesen pedig rögzítő bilincset használok. Ha a fűrészgép beépített rögzítőbilincsel rendelkezik, használja azt.
Így állítsd be:
| Lépés | Szükséges eszköz | Cél |
|---|---|---|
| 1 | F-bilincs vagy C-bilincs | Oldalról tartja az extrudálást |
| 2 | Függőleges rögzítés | Megakadályozza az emelést vagy a rezgést |
| 3 | Kiterjesztés támogatja | Hosszú extrudált profilok szintben tartása |
| 4 | Gumi párnák | Kerülje az alumínium felület karcolását |
Vágás előtt ellenőrizze az igazítást. Győződjön meg arról, hogy a profil derékszögben áll a pengéhez képest, és egy síkban van a fűrész alapjával. Ha ferde, akkor egyenetlen vágások lesznek.
Az extrudált profilok vágás előtti rögzítése csökkenti a rezgést és javítja a vágás minőségét.Igaz
A megfelelő rögzítés megakadályozza a mozgást, így tisztább és pontosabb vágások érhetők el.
Éles pengével nincs szükség szorítóbilincsekre.Hamis
Még éles pengével is előfordulhat, hogy a laza anyag rezeg vagy visszarúg, ami veszélyessé vagy durvává teszi a vágást.
A hűtőfolyadék meghosszabbíthatja a penge élettartamát?
A hő a pengéd legnagyobb ellensége.
Igen, hűtőfolyadék vagy kenőanyag használata csökkentheti a súrlódást, csökkentheti a forgácskötést és jelentősen meghosszabbíthatja a penge élettartamát alumínium vágásakor.

Az alumínium egy kis segítséggel jobban vágható. A hűtőfolyadék ezt a segítséget nyújtja. Megakadályozza a fém túlmelegedését, ami védi a pengét és simább felületet eredményez.
Különböző típusú hűtőfolyadékok és vágási kenőanyagok léteznek. A gérvágókhoz a legtöbb ember viaszrudat vagy alumíniumhoz tervezett spray-kenőanyagot használ. Én a viaszrudakat részesítem előnyben, mert könnyen felvihetők és nem koszolnak. Csak érintse meg a viaszt a forgó pengével vágás előtt.
Itt egy összehasonlítás:
| Hűtőfolyadék típusa | Előnyök | Hátrányok |
|---|---|---|
| Viaszrúd | Könnyű, tiszta, pengékhez biztonságos | Gyakran kell újra felvinni |
| Spray kenőanyag | Jó lefedettség, könnyen megtalálható | Felületeken rendetlenséget okozhat |
| Ködrendszer | A legjobb nagy mennyiségű vágásokhoz | Drága és bonyolult |
| Nincs hűtőfolyadék | Tiszta beállítás | Rövidíti a penge élettartamát |
Hűtőfolyadék használata kis vágások esetén opcionális, de nagy mennyiségű vágás esetén elengedhetetlen. Amikor több mint 100 profilt kellett vágnom egy kijelzőkeret-rendszerhez, a penge viasz használatával kétszer olyan sokáig tartott, mint száraz vágás esetén.
Hosszú használat után mindig tisztítsa meg a pengét, különösen akkor, ha olyan kenőanyagokat használ, amelyek maradványokat hagynak maguk után. A tiszta penge hosszabb ideig marad éles és simábban vág.
A hűtőfolyadék csökkenti a hőt és a súrlódást, így meghosszabbítja a penge élettartamát.Igaz
A hűtőfolyadék vagy kenőanyag csökkenti az alumínium hegesztésének esélyét a pengéhez, megőrizve annak élességét.
Kerülje a hűtőfolyadékok használatát, mert azok károsíthatják az alumínium profilokat.Hamis
A hűtőfolyadék nem károsítja az alumíniumot, és segít tisztább, hűvösebb vágások elérésében.
Következtetés
Az alumínium extrudált profilok vágása gérvágóval nem nehéz, de ehhez megfelelő szerszámok és technika szükséges. Használjon nemvasfémekhez készült pengét, állítsa be a fűrész sebességét az olvadás elkerülése érdekében, rögzítse megfelelően a munkadarabot, és ha sok vágást végez, használjon hűtőfolyadékot. Ha ezeket a lépéseket követi, a vágások tiszták, egyenesek és feszültségmentesek lesznek.